

Le revêtement en poudre est un processus de finition à sec dans lequel des particules de résine et de pigment chargées électriquement sont pulvérisées sur une pièce mise à la terre, puis cuites jusqu'à ce que ces particules fondent, coulent et durcissent pour former un film dur et continu. C'est la réponse courte à la question « qu'est-ce que le revêtement en poudre ? » Il n'y a pas de solvant, pas de support liquide et pas de temps d'évaporation. Le revêtement arrive sous forme de poudre solide et quitte le four sous la forme d'une peau de plastique résistante, souvent plusieurs fois plus épaisse qu'une seule couche de peinture humide.
Si vous avez déjà passé votre doigt le long d'un cadre de vélo, d'un classeur ou du cadre en aluminium d'une fenêtre et que vous avez senti une surface lisse et légèrement cireuse, vous avez déjà touché au revêtement en poudre. C'est l'une des finitions industrielles les plus utilisées au monde, protégeant tout, des armoires électriques aux machines agricoles.
Qu'est-ce que le revêtement en poudre, en termes simples
Chimiquement, une poudre de revêtement est un mélange finement broyé de quatre groupes d'ingrédients : un liant résineux, des pigments et des charges, un agent de durcissement et un petit pourcentage d'additifs tels que des modificateurs d'écoulement, des agents dégazants et des stabilisants UV. Rien dans le mélange n'est liquide. Le mélange est fabriqué sous forme solide, broyé jusqu'à une taille de particule étroitement contrôlée et expédié dans des boîtes ou des trémies fluidisées.
L'application est simple en principe. La pièce métallique est mise à la terre, un pistolet électrostatique charge les particules de poudre lorsqu'elles quittent la buse et les particules chargées sont attirées sur la surface mise à la terre, où elles collent jusqu'à ce que le four fasse son travail. Un lit fluidisé est utilisé à la place pour certaines petites pièces et produits métalliques lourds. La pièce revêtue passe ensuite dans un four à environ 180 à 200 degrés Celsius pendant 10 à 20 minutes , en fonction de la chimie et de la masse de la pièce.
Deux propriétés distinguent le revêtement en poudre de la peinture humide. Tout d'abord, le film se forme par fusion plutôt que par évaporation : la poudre s'écoule en une couche continue puis se réticule en un réseau thermodurci. Deuxièmement, il n'y a pratiquement aucun solvant à libérer, de sorte que les poudres sont formulées comme des matériaux sans COV ou presque nuls, et les pulvérisations excessives qui manquent la pièce peuvent être collectées et réutilisées.
Ce que contient réellement une poudre de revêtement
Les formulations diffèrent selon l'application, mais la plupart des poudres thermodurcies suivent une recette similaire. Le tableau ci-dessous montre les plages typiques et le travail effectué par chaque composant.
| Composant | Part typique | Fonction |
|---|---|---|
| Liant résine | 50 à 70 pour cent | Forme le film et définit la durabilité, la flexibilité et les performances en extérieur. |
| Pigments et charges | 20 à 40 pour cent | Assure la couleur, l’opacité, la dureté et le contrôle des coûts |
| Agent de durcissement | 2 à 10 pour cent | Réagit avec la résine lors de la cuisson pour réticuler le film |
| Additifs | 1 à 5 pour cent | Contrôlez le débit, le dégazage, la brillance, la chargeabilité et la stabilité aux UV |
Comment fonctionne le processus de revêtement en poudre, étape par étape
- Prétraitement. La pièce est nettoyée, dégraissée et recouverte d'un revêtement de conversion tel que du phosphate de fer ou de zinc, puis rincée et séchée. Les performances d'adhérence et de corrosion sont décidées ici, pas au four.
- Application. La poudre est pulvérisée avec un pistolet corona ou tribo, ou la pièce est plongée dans un lit fluidisé. L'épaisseur du film cible est généralement de 60 à 120 microns en une seule couche.
- Guérison. La pièce entre dans un four à convection ou infrarouge et est maintenue jusqu'à ce que le métal atteigne la fenêtre de durcissement spécifiée par le fournisseur de poudre, généralement 10 à 20 minutes entre 180 et 200 degrés Celsius.
- Refroidissement et inspection. Après refroidissement, les opérateurs vérifient l'épaisseur, la brillance, la couleur et l'adhérence du film, et retouchent les zones fines.
Types de revêtement en poudre
Poudres thermodurcies
Ce sont les bêtes de somme de l’industrie. La résine réticule pendant le durcissement et ne peut pas être refondue, ce qui donne un film dur et résistant aux produits chimiques. Les produits chimiques courants sont :
- Epoxy : excellente résistance aux produits chimiques et à la corrosion, mais il craie à l'extérieur, il est donc utilisé pour les pièces intérieures et le revêtement des canalisations.
- Polyester : le choix standard pour une exposition extérieure, avec une bonne rétention des UV et du brillant.
- Hybride époxy-polyester : un juste milieu économique pour les pièces décoratives intérieures.
- Polyuréthane et acrylique : spécifiés là où l'apparence, la dureté ou la résistance chimique particulière sont importantes.
Poudres thermoplastiques
Les poudres de nylon, de PVC, de polyéthylène et de polypropylène fondent et coulent mais ne se réticulent pas, elles forment donc des films beaucoup plus épais, souvent de 250 à 500 microns. Ils sont choisis pour les revêtements fonctionnels sur les tuyaux, les vannes et les pièces qui nécessitent une résistance aux chocs plutôt qu'une finition décorative.
Revêtement en poudre par rapport à la peinture liquide
La comparaison ci-dessous reflète ce que l’on voit sur les lignes industrielles. La poudre n'est pas toujours la solution, mais sur les pièces métalliques qui peuvent supporter la température du four, elle gagne généralement en durabilité par unité de coût.
| Facteur | Revêtement en poudre | Peinture liquide |
|---|---|---|
| Composés organiques volatils | Essentiellement nul | 250 à 450 grammes par litre |
| Efficacité du transfert | 90 à 98 pour cent avec récupération | 30 à 60 pour cent |
| Épaisseur d'une seule couche | 60 à 120 microns | 20 à 40 microns |
| Surpulvérisation | Collectés et réutilisés | Déchets dangereux |
| Temps de durcissement | 10 à 20 minutes | Minutes en heures |
Les compromis sont réels. La poudre ne peut pas être utilisée sur des substrats sensibles à la chaleur tels que la plupart des plastiques et du bois, les changements de couleur coûtent du temps de production et des films très fins et uniformes sont plus difficiles à obtenir qu'avec un liquide pulvérisé.
Où le revêtement en poudre est utilisé aujourd'hui
Les analystes du secteur estiment que le marché mondial du revêtement en poudre se situe entre 12 et 15 milliards de dollars, avec une croissance d'environ 4 à 6 % par an. La demande provient d’un ensemble prévisible de secteurs :
- Véhicules automobiles et électriques : roues, pièces de suspension, supports de batterie et composants de soubassement.
- Aluminium architectural : cadres de fenêtres, murs-rideaux et revêtements, souvent spécifiés selon les niveaux de performance AAMA 2604 ou 2605.
- Appareils électroménagers et meubles : boîtiers de machine à laver, réfrigérateurs, bureaux et étagères.
- Matériel agricole et de construction : châssis, cadres et outils résistants à l'abrasion et aux intempéries.
- Électrique et télécom : coffrets, armoires et isolation des jeux de barres.
- Ateliers de travail et équipements sportifs : cadres de vélos, appareils de gymnastique et jouets en métal.
Derrière la finition : comment la poudre de revêtement est broyée et classée
La poudre dans la boîte à armes n'a pas commencé sous forme de poudre. La résine, les pigments, les charges et les additifs sont mélangés à sec, puis introduits dans une extrudeuse à double vis où ils sont fondus et dispersés entre 90 et 110 degrés Celsius. Le matériau chaud est pressé en minces flocons, refroidi en une feuille cassante et brisé en copeaux. Tout ce qui suit après ce point est un problème de réduction de taille, et c'est ici que la qualité du revêtement final est en grande partie décidée.
Le broyage fin est le cœur du processus. Les broyeurs à marteaux gèrent l'étape grossière, tandis que les broyeurs à air et les broyeurs à jet produisent la distribution granulométrique finie. Étant donné que la résine ramollit entre 50 et 60 degrés Celsius, le broyeur doit éliminer la chaleur aussi rapidement qu'il la crée. C'est pourquoi le débit d'air et la conception du refroidissement sont aussi importants que la vitesse du rotor.
 Moulin de classification de l'air Taille des particules du produit : D50 réglable entre 1,5 et 45 μm. Voir le produit →
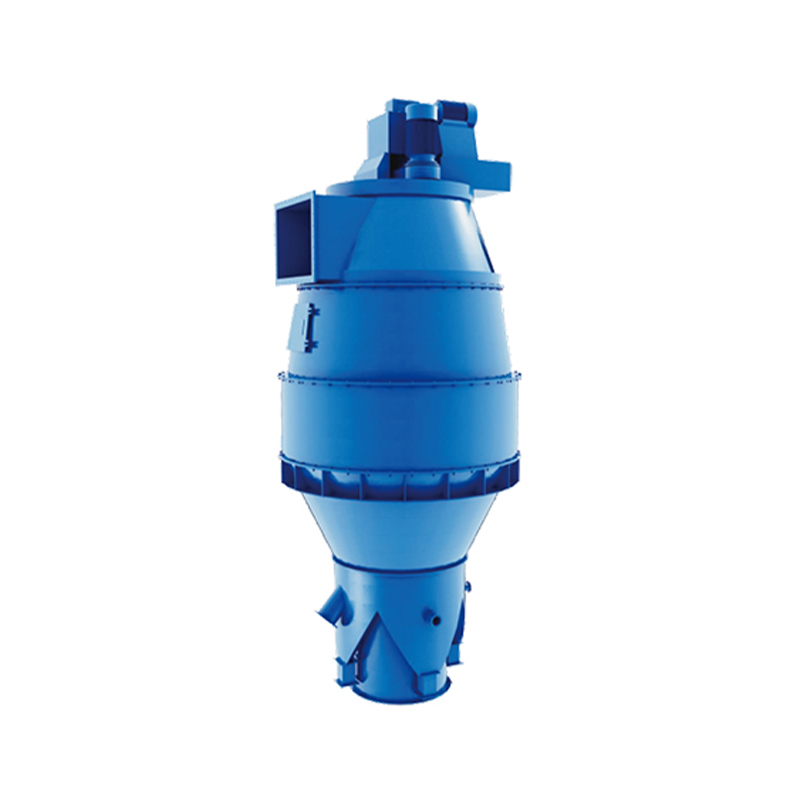
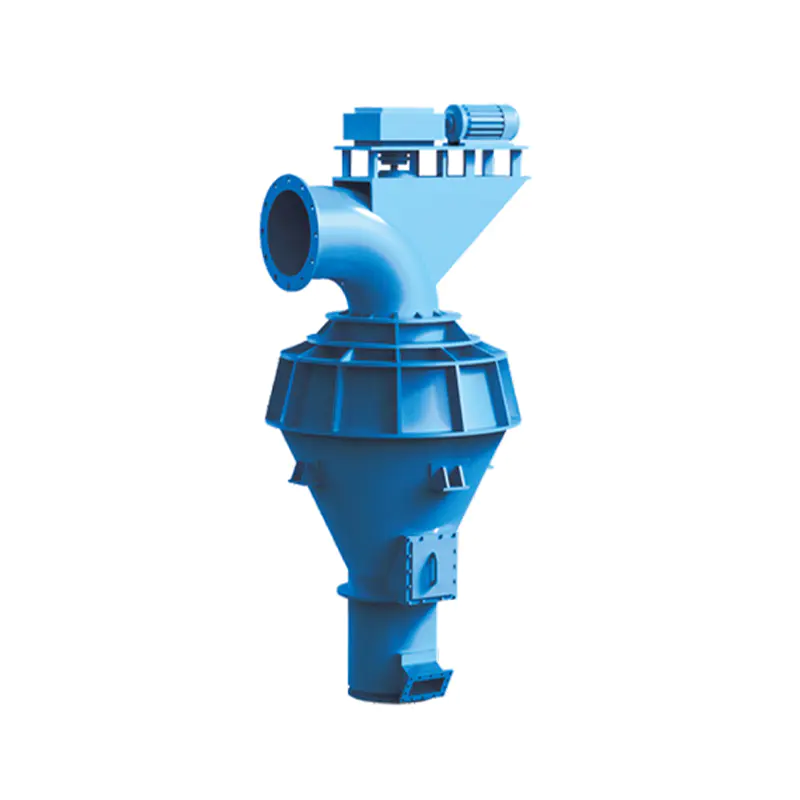
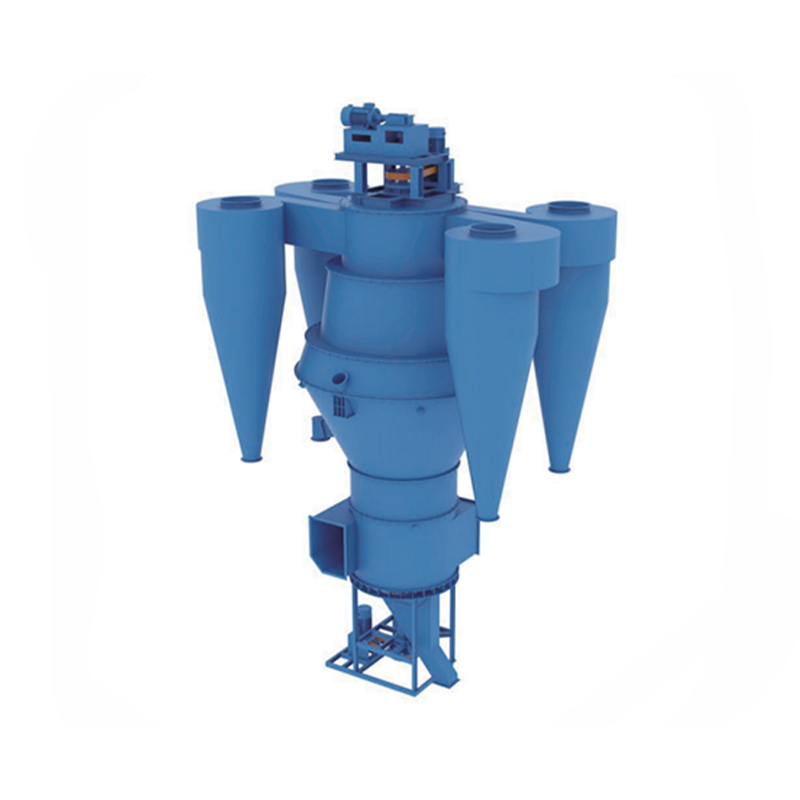
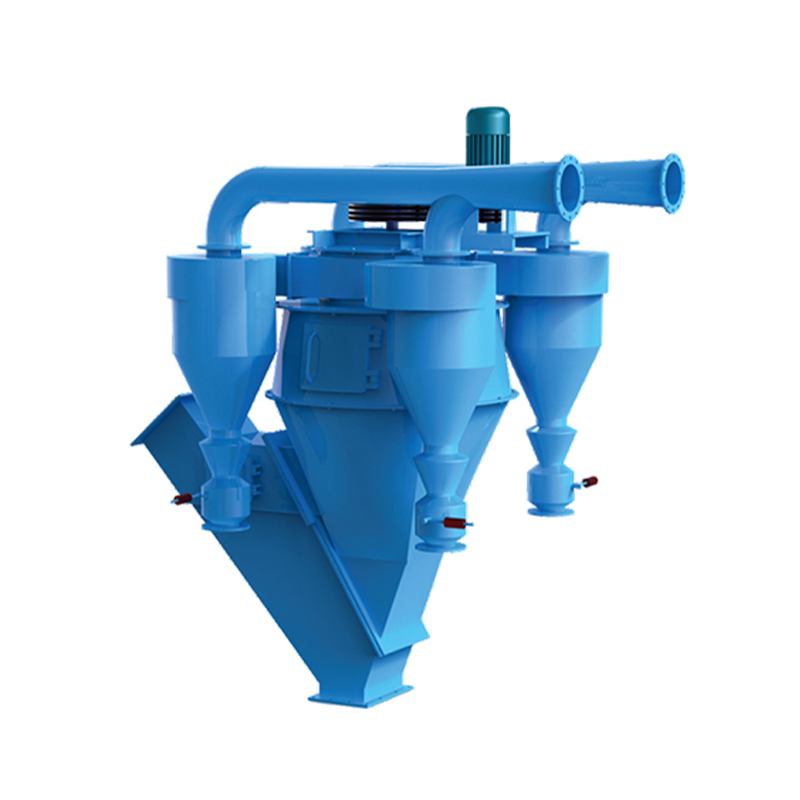
La classification est l'autre moitié du travail. Un revêtement en poudre a généralement une taille moyenne de particules de 30 à 45 microns, avec des fines inférieures à 10 microns maintenues au minimum et la queue grossière au-dessus de 100 microns est presque éliminée. Les fines provoquent une mauvaise fluidisation et une application poussiéreuse, tandis que les particules grossières produisent une peau d'orange et des films inégaux. Le maintien d'un point de coupe serré est ce qui sépare une poudre qui pulvérise en douceur avec une efficacité de transfert élevée de celle qui crée des rebuts et des retouches. Si vous voulez voir comment ce seuil est maintenu dans la pratique, notre note sur comment fonctionne un classificateur dynamique de poudre parcourt le mécanisme.
 Classificateur d'air Taille des particules du produit : D50 varie de 1 à 45 μm. Efficacité de classification : 60 % à 90 %. Capacité de production : 1 à 60 t/h. Voir le produit →
Certaines formulations nécessitent une étape supplémentaire. Les pigments métalliques, les cires et les additifs de contrôle de charge sont liés aux particules de base afin qu'elles ne puissent pas se séparer pendant le transport ou la pulvérisation, et des machines de modification existent spécifiquement à cet effet.
 Revêtement en poudre and modification machine Les modificateurs et les matériaux sont dosés avec précision et ajoutés uniformément en fonction du rapport de mélange, garantissant ainsi une précision instantanée du rapport de mélange. Cela permet un salut... Voir le produit →
C’est le terrain sur lequel nous travaillons chaque jour. Jiangsu JND construit des équipements de broyage, de classification, de séchage, de dépoussiérage et de traitement des gaz de combustion depuis 2002, soutenu par un centre technologique provincial, une longue coopération avec des universités telles que l'Université du Sud-Est et l'Université de Tongji, et les certifications ISO 9001, ISO 14001 et OHSAS 18001. Nos broyeurs et classificateurs servent les producteurs de poudre ainsi que les industries du ciment, de la chimie, de l'énergie et de l'acier, et les mêmes questions d'ingénierie se posent dans chacun d'entre eux : quelle finesse, quelle uniformité et quelle cohérence.
Problèmes courants de revêtement en poudre et leurs causes
La plupart des défauts sont dus à trois variables : le prétraitement, l'épaisseur du film et l'historique thermique. Le tableau ci-dessous répertorie les défauts dont nous entendons le plus souvent parler.
| Défaut | Cause probable | Solution pratique |
|---|---|---|
| Écorce d'orange | Film trop épais, poudre grossière, polymérisation trop rapide | Réduire le rendement, resserrer la répartition granulométrique, ralentir la rampe |
| Mauvaise adhérence | Huile, tartre ou revêtement à faible conversion | Revoir les étapes de dégraissage et de phosphatation, vérifier la qualité de l'eau de rinçage |
| Trous d'épingle | Air emprisonné ou humidité s'échappant du substrat | Préchauffer la pièce, utiliser un additif dégazant, réduire l'épaisseur du film |
| Changement de couleur | Cuisson excessive ou charge inégale du four | Vérifiez la température du métal, pas seulement la température de l'air du four |
| Couverture fine dans les coins | Effet cage de Faraday | Réduisez la tension, augmentez la distance du pistolet, envisagez la charge tribo |
Bien maîtriser le côté poudre du processus
Le revêtement en poudre est une idée simple qui repose sur une chaîne d’approvisionnement exigeante. La chimie détermine les performances du film, mais la distribution granulométrique détermine la manière dont il est pulvérisé, la quantité de pulvérisation excessive que vous récupérez et la fréquence à laquelle votre ligne produit des rejets. Quelques microns de dérive à l’extrémité fine de la distribution peuvent transformer une ligne lisse en ligne de retouche.
Si vous produisez de la poudre de revêtement ou si vous traitez les charges minérales qui la composent, choisir un équipement de broyage et de classification avec un point de coupe stable est la décision la plus importante que vous prendrez. Notre équipe dimensionne des broyeurs et des classificateurs depuis plus de deux décennies, et nous sommes heureux d'examiner votre matériau, votre distribution cible et votre capacité avant de recommander une configuration. Entrez en contact avec nos ingénieurs et nous étudierons les chiffres avec vous.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588