

Le revêtement en poudre fonctionne en chargeant électrostatiquement des particules de polymère sèches, en les pulvérisant sur une pièce mise à la terre, puis en chauffant cette pièce jusqu'à ce que les particules fondent, s'écoulent ensemble et durcissent pour former un film continu. Rien ne s'évapore lors de l'application, car la poudre est 100% solide , le résultat est donc une peau dure, semblable à du plastique, qui est généralement 50 à 100 microns épais en un seul passage – environ deux à trois fois l’épaisseur d’une couche de peinture liquide.
Concrètement, la réponse se divise en deux moitiés : ce qui se passe à l’intérieur de la cabine de revêtement et ce qui est arrivé à la poudre bien avant qu’elle n’atteigne le pistolet pulvérisateur. La plupart des personnes qui posent cette question choisissent entre la poudre et la peinture, ou dépannent une ligne qui ne conservera pas une finition cohérente. Les deux groupes ont besoin des deux mêmes faits. L'adhésion provient d'un champ électrique ; la durabilité provient d’une réaction chimique de réticulation au four. La taille des particules, le prétraitement, la mise à la terre et la récupération des pulvérisations excessives existent tous pour servir ces deux mécanismes.
Comment fonctionne le revêtement en poudre en termes simples
Un pistolet pulvérisateur corona place une électrode haute tension à son extrémité, généralement quelque part entre 60 et 100 kV . Lorsque l'air comprimé pousse la poudre devant cette électrode, chaque particule capte une charge négative. La pièce est mise à la terre et se comporte donc comme le pôle opposé d’un aimant. Les particules chargées suivent les lignes de champ jusqu'à la surface et, une fois qu'elles atterrissent, la charge résiduelle les maintient là, au moins assez longtemps pour que la pièce atteigne le four de polymérisation.
Certains systèmes utilisent plutôt une charge triboélectrique, où la friction entre la poudre et le canon intérieur du pistolet transfère la charge. Les pistolets Tribo sont populaires pour les pièces comportant des évidements profonds, car ils évitent l'effet cage de Faraday qui empêche les particules chargées par couronne d'atteindre l'intérieur des coins étroits.
La chaleur termine le travail. Dans une poudre thermodurcie, la résine et le durcisseur réagissent au four et forment un réseau réticulé qui ne refondra pas. C'est pourquoi un revêtement en poudre correctement durci résiste bien mieux à l'écaillage, aux produits chimiques et aux UV que la plupart des peintures séchées à l'air. En revanche, une poudre thermoplastique fond et se resolidifie simplement, ce qui convient aux films plus épais et aux applications où la retouche compte plus que la résistance aux solvants.
Les cinq étapes d'une ligne de revêtement en poudre
Chaque opération industrielle de revêtement en poudre, depuis un petit atelier jusqu'à une usine d'appareils électroménagers à grand volume, suit la même séquence. Sautez ou raccourcissez une étape et la défaillance se manifeste des mois plus tard sous forme d'écailles, de cloques ou de corrosion.
- Prétraitement. Un dégraissage alcalin, des rinçages à l'eau et un revêtement de conversion — phosphate de fer, phosphate de zinc ou une alternative sans chrome — créent l'ancrage chimique du film. Une ligne de prétraitement bien gérée peut faire passer les performances du brouillard salin de quelques centaines d’heures à bien plus d’un millier.
- Masquage et mise à la terre. Les filetages, les faces de contact et les points de contact électriques sont masqués, et chaque crochet de suspension doit établir un contact métal sur métal propre. Un sol faible est l’une des causes les plus courantes d’une couverture mince et inégale.
- Application. Le pistolet dépose de la poudre jusqu'à ce que le film atteigne l'épaisseur cible. L'excédent de pulvérisation de la cabine de pulvérisation est capturé par un cyclone ou une unité de récupération de cartouche et mélangé à nouveau à l'alimentation, c'est pourquoi les conduites de poudre sont régulièrement récupérées. 95 % ou plus du matériau qui manque la pièce.
- Guérison. Les poudres thermodurcies nécessitent généralement 180 à 200 °C pendant 10 à 20 minutes à la température du métal, pas seulement à la température de l'air du four. Le sous-durcissement laisse un film qui se raye et se tache facilement ; un durcissement excessif provoque un jaunissement et une perte de brillance. Les poudres durcissables aux UV raccourcissent considérablement cette étape et ouvrent la porte aux substrats sensibles à la chaleur.
- Refroidissement et inspection. Des jauges d'épaisseur de film, des brillancemètres, des tests d'impact et des contrôles d'adhérence par hachures confirment le lot avant son expédition. Mesurer après refroidissement de la pièce évite des lectures trompeuses sur un film souple.
Le côté poudre : comment est fabriquée la poudre de revêtement
La poudre de revêtement est conçue et pas simplement un pigment broyé. Sa recette combine un système de résine avec des agents de durcissement, des pigments, des charges, des agents d'écoulement et d'égalisation, des agents dégazants et de petites quantités de cire. Chaque ingrédient modifie le comportement de la poudre dans la trémie du pistolet et la façon dont le film s'écoule dans le four.
- Systèmes de résine : époxy, polyester, hybride époxy-polyester, polyuréthane et acrylique
- Additifs fonctionnels : agents d'égalisation, agents dégazants, agents matifiants et additifs d'écoulement à sec
- Colorants et pigments à effets : pigments organiques et inorganiques, paillettes métalliques et mica
La fabrication commence par un mélange à sec, passe dans une extrudeuse de matière fondue à environ 90 à 120 °C, puis refroidit la matière fondue en flocons. Ces flocons sont pulvérisés et classés selon une taille de particule contrôlée, et ce n'est qu'ensuite que la poudre finie est emballée dans des boîtes. L’étape de broyage et de classification décide si le produit final pulvérise en douceur ou s’il crache et déferle.
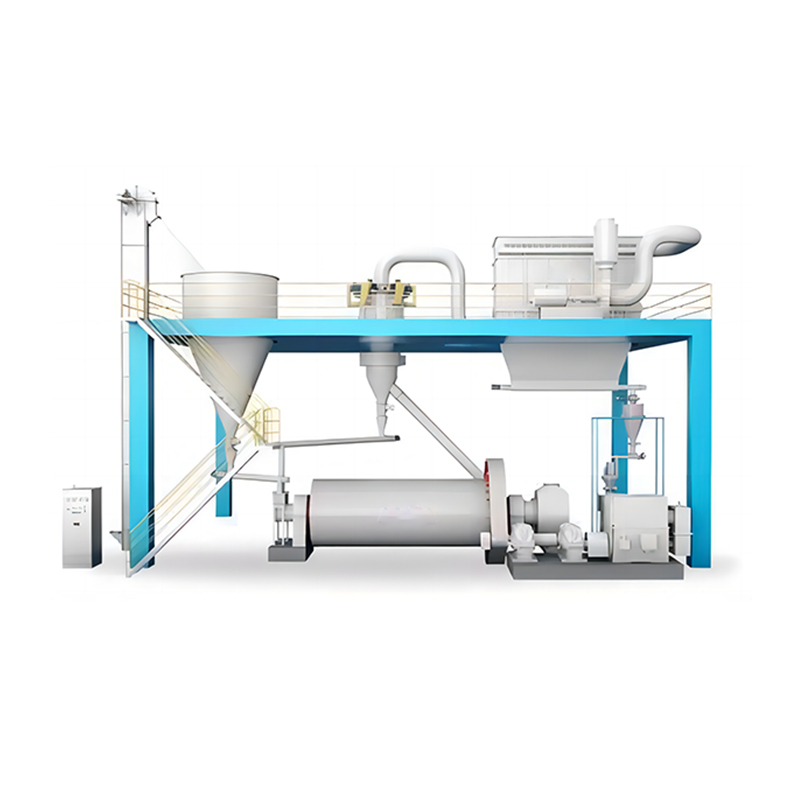
 Machine de revêtement et de modification en poudre Les modificateurs et les matériaux sont dosés avec précision et ajoutés uniformément en fonction du rapport de mélange, garantissant ainsi une précision instantanée du rapport de mélange. Cela permet un salut... Voir le produit →
Pour les poudres métalliques liées et à effets spéciaux, le pigment doit être fondu sur les particules de poudre plutôt que mélangé mécaniquement. Il s’agit d’une tâche de modification de surface, et c’est exactement le genre de processus que nous effectuons. machine de revêtement et de modification en poudre a été développé pour. Jiangsu JND Environmental & Energy Technology construit des équipements de broyage, de classification et de traitement des poudres à Yancheng depuis 2002, nous avons donc tendance à examiner d'abord une ligne de revêtement du côté des matériaux.
Taille et distribution des particules : la variable cachée
Demandez à n'importe quel applicateur expérimenté pourquoi un lot produit une finition lisse comme un miroir et le suivant ressemble à de la peau d'orange, et la conversation tourne généralement autour de la distribution granulométrique. Une bonne poudre à pulvériser électrostatique a un diamètre médian d'environ 25 à 45 microns , avec les queues soigneusement taillées. Si vous voulez voir comment ce point de coupure est contrôlé mécaniquement, notre note de l'industrie sur comment fonctionne un classificateur dynamique de poudre parcourt le principe de séparation.
| Fraction | Taille typique | Effet sur l'application et la finition |
|---|---|---|
| Queue grossière | Au dessus de 100 microns | Peau d'orange épaisse, film irrégulier, crachats occasionnels d'armes à feu |
| Coupe de travail | 20 à 80 microns | Fluidisation stable, chargement fiable, film durci lisse |
| Queue fine | En dessous de 10 microns | Poussière, mauvaise fluidisation, efficacité de transfert inférieure, risque de poussière plus élevé |
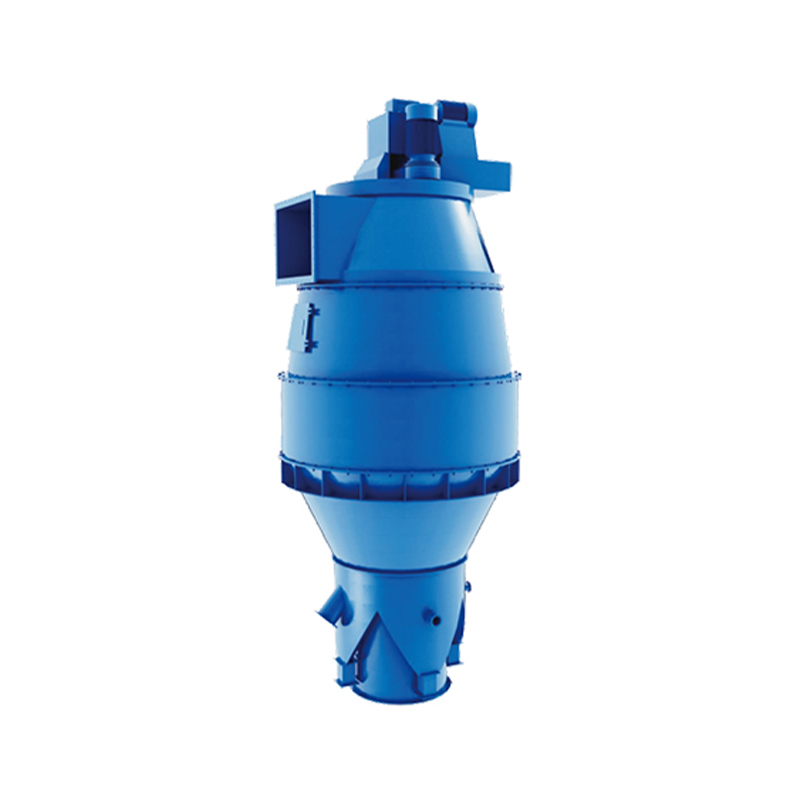
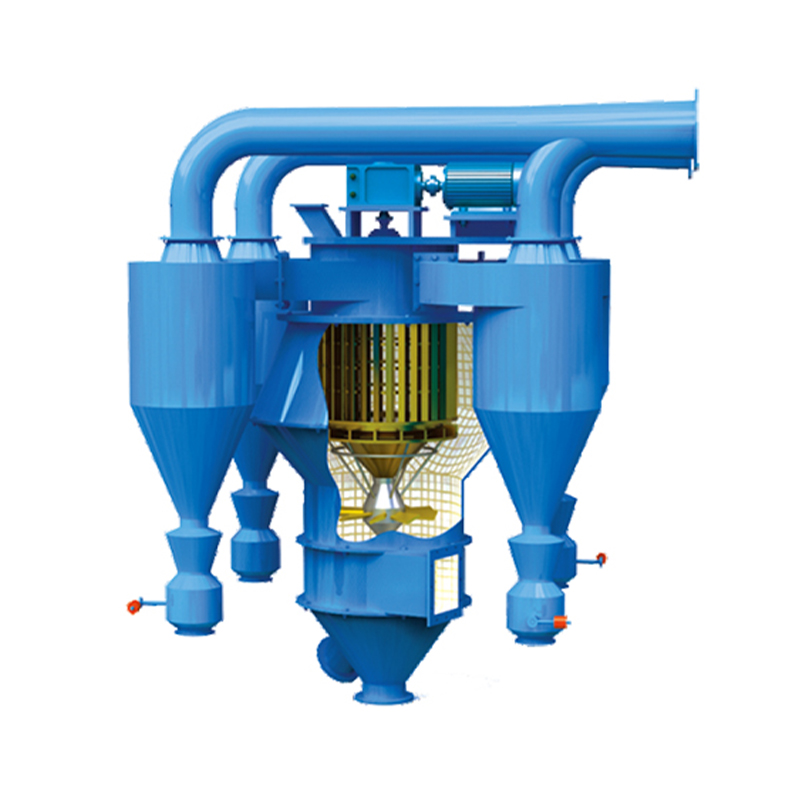
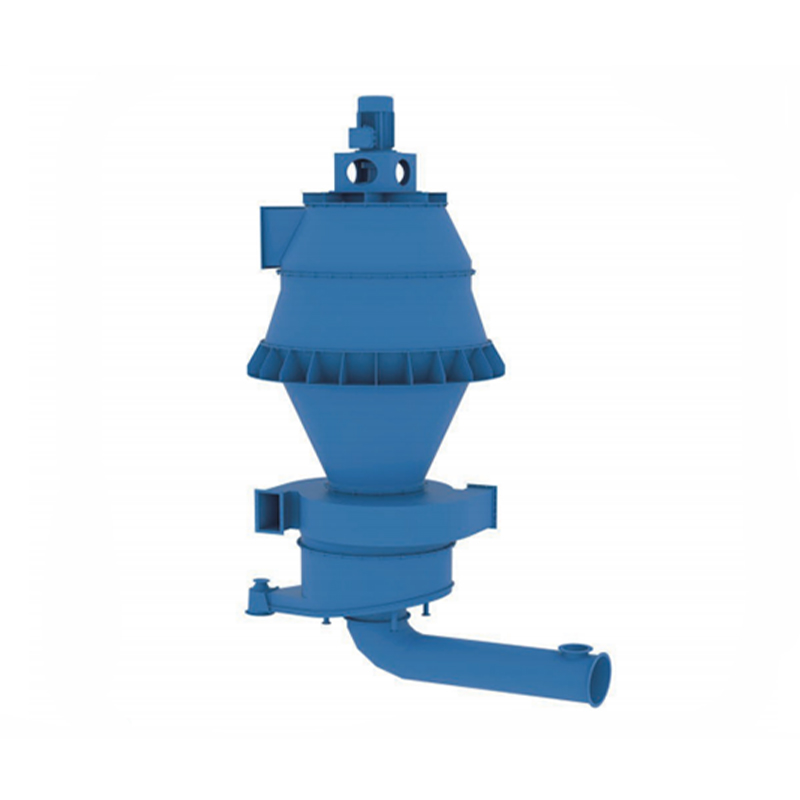 Classificateur de poudre ultrafine JSP Pour réduire la consommation d’énergie et améliorer l’efficacité des systèmes de broyage du ciment, un processus de broyage semi-final combiné est désormais largement adopté. L'intelligent du... Voir le produit →
Couper ces queues proprement est un travail de classification. Les classificateurs à air et les classificateurs rotatifs ultrafins permettent à un fabricant de poudre de maintenir une distribution serrée lot après lot, ce qui réduit la quantité de récupération qui doit être mélangée et maintient l'apparence du film constante d'une livraison à l'autre.
Revêtement en poudre ou peinture humide
Les deux finitions ne sont pas interchangeables et les différences expliquent pourquoi la poudre domine tant de lignes de finition des métaux.
| Facteur | Revêtement en poudre | Peinture liquide |
|---|---|---|
| Transporteur | Aucun, 100 % de solides | Solvant ou eau |
| Film par couche | 50 à 100 microns | 20 à 40 microns |
| Émissions volatiles | Près de zéro | Dépend de la teneur en solides |
| Surpulvérisation | Récupérable et réutilisable | Surtout des déchets |
| Guérison | Séchage au four ou aux UV | Cuisson ambiante ou basse possible |
| Substrats les mieux adaptés | Métaux, ainsi que MDF et plastiques avec poudres spéciales | Presque tous les substrats |
Là où la poudre perd du terrain, c’est la température. Si une pièce ne peut pas survivre au four, la peinture liquide l'emporte toujours, à moins qu'une poudre durcissable aux UV ou à basse température ne soit disponible pour ce substrat.
Poussière, sécurité et boucle de récupération
La poudre organique fine est combustible et chaque opération de revêtement doit la traiter de cette façon. La conception des cabines, la continuité de la mise à la terre, les conduits conducteurs et la ventilation contre les explosions sont régies par des normes telles que NFPA 652 et 654 en Amérique du Nord et les directives ATEX en Europe. Les opérateurs doivent également surveiller l'accumulation de poudre sur les rebords et les luminaires, car c'est là que commencent les événements secondaires.
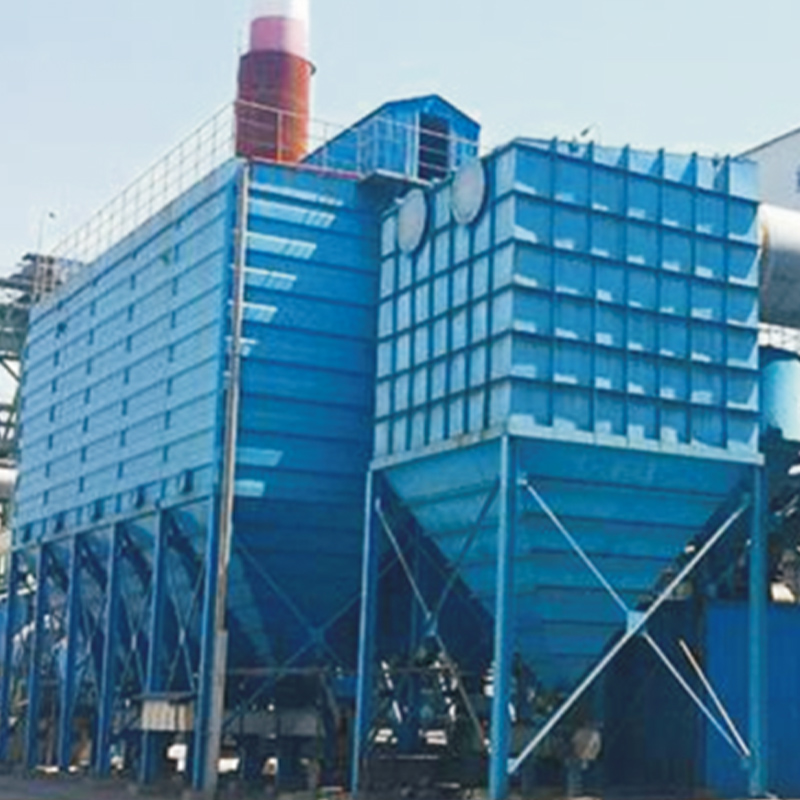
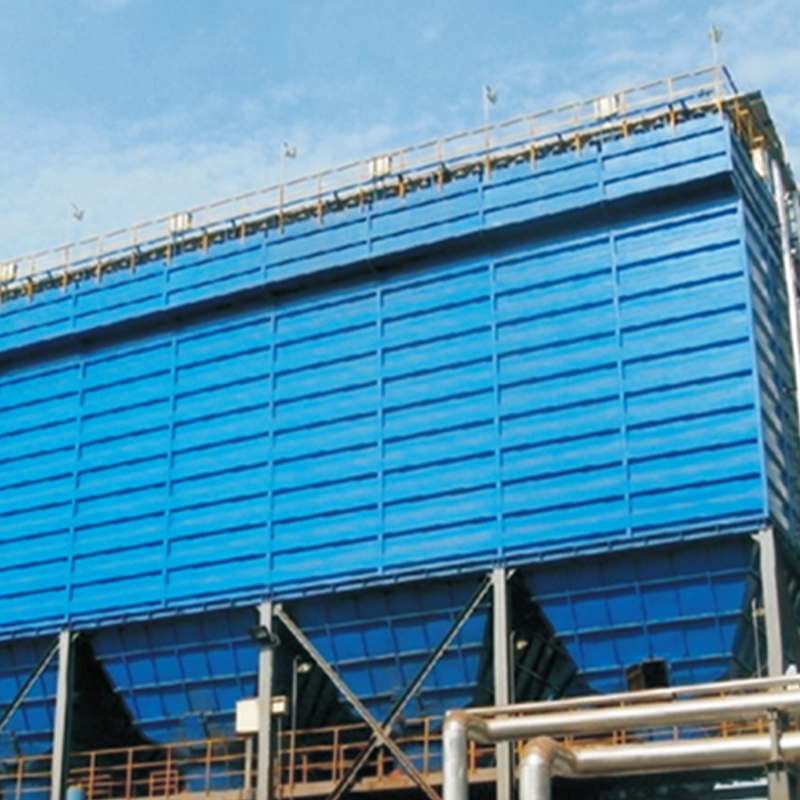 Collecteur de poussière de sac d'impulsion de boîte à air de série de JQM Le dépoussiéreur à sac à impulsions à boîte à air de la série JQM est un dépoussiéreur à sac développé par notre société sur la base de la technologie introduite par la société américaine Fuller, en s'appuyant sur ... Voir le produit →
Du côté de la fabrication de poudre, où les broyeurs et les classificateurs rejettent continuellement de grands volumes de matières fines, la collecte des poussières est une tâche 24 heures sur 24 plutôt qu'intermittente. Le dépoussiéreur à sac à impulsions à boîte à air de la série JQM est le type d'unité que nous dimensionnons pour les circuits de broyage et de classification, et la même logique s'applique à toute usine manipulant de la poudre en vrac.
- Gardez tous les équipements conducteurs liés et mis à la terre
- Utiliser des médias filtrants conducteurs ou antistatiques dans les unités de récupération
- Limiter la teneur en queues fines, qui sont la fraction qui reste en suspension le plus longtemps dans l'air
- Nettoyer les rebords, les conduits et les murs de la cabine selon un calendrier documenté
Questions courantes sur le revêtement en poudre
Le revêtement en poudre nécessite-t-il toujours un four ?
Les poudres thermodurcies le font. Les poudres durcissables aux UV durcissent sous les lampes en quelques secondes ou minutes, et les formulations à basse température peuvent durcir entre 120 et 140 °C, ce qui rend les pièces sensibles à la chaleur viables.
Quelle est l’épaisseur d’un film de revêtement en poudre ?
La plupart des revêtements décoratifs et protecteurs se posent entre 50 et 100 microns. Les films fonctionnels tels que les revêtements en lit fluidisé sur les canalisations ou les barres d'armature peuvent atteindre plusieurs centaines de microns en un seul passage.
Pourquoi le revêtement en poudre semble-t-il parfois irrégulier ?
Généralement, l'une des trois causes suivantes : une large distribution granulométrique, un chemin de terre incohérent sur le support ou un four qui n'atteint pas la température du métal dans le temps spécifié.
Le revêtement en poudre est-il plus durable que la peinture ?
Pour les pièces métalliques qui subissent un prétraitement approprié, généralement oui. Le film réticulé résiste mieux aux chocs, aux produits chimiques et aux UV que la plupart des peintures séchées à l’air, et sa formation ne dépend pas de l’évaporation du solvant.
Le revêtement en poudre fonctionne grâce à un partenariat simple : un champ électrique place la poudre là où vous la souhaitez et la chaleur transforme cette poussière en une peau permanente. Tout le reste – la chimie de prétraitement, le point de coupure de classification, la boucle de récupération, le système de poussière – existe pour rendre ces deux mécanismes fiables à l'échelle de la production.
Si vous spécifiez un équipement pour la production de poudre, le broyage, la classification ou le contrôle des poussières, nos ingénieurs se feront un plaisir d'examiner votre matériau et votre distribution cible. Envoyez-nous les détails de votre processus et nous reviendrons avec une recommandation pratique plutôt qu'un devis générique.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588