

Le revêtement en poudre est un processus de finition à sec : une poudre à base de résine finement broyée est chargée électrostatiquement, pulvérisée sur une pièce mise à la terre, puis cuite au four afin que les particules fondent, s'écoulent et durcissent pour former un film dur et continu. Puisqu’aucun solvant n’est impliqué, la poudre elle-même constitue le revêtement — c’est pourquoi une surface revêtue de poudre porte émissions de COV proches de zéro et construit un film de 50 à 100 µm en un seul passage.
Le terme a également un sens en amont. Dans une usine de poudre, le « revêtement en poudre » décrit également le revêtement et la modification de particules individuelles – en liant des additifs, des pigments ou des couches fonctionnelles sur des surfaces en poudre. Les deux significations reposent sur la même discipline : un contrôle strict sur la façon dont la poudre est broyée, classée, séchée et confinée.
Qu’est-ce qu’un revêtement en poudre exactement ?
Un revêtement en poudre est un matériau de revêtement 100 % solide. Il n'y a ni eau ni solvant dans la formulation : un produit typique contient 50 à 70 % de résine , 20 à 40 % de pigments et de charges et 1 à 5 % d'additifs tels que des agents d'écoulement, des agents de dégazage et des additifs de contrôle de charge. Ces ingrédients sont mélangés à l’état fondu, refroidis, broyés et broyés jusqu’à obtenir une taille de particule médiane d’environ 30 à 45 µm avant d’atteindre un pistolet pulvérisateur.
Les deux familles
- Poudres thermodurcies — époxy, polyester, hybride polyester-époxy, polyuréthane, acrylique et fluoropolymère. Ceux-ci se réticulent au four et représentent la grande majorité des revêtements en poudre industriels.
- Poudres thermoplastiques — nylon, PVC et polyéthylène. Ceux-ci fondent et s'écoulent sans réticulation chimique, ce qui permet des films très épais et une forte résistance chimique.
La chimie suit l'environnement de service : époxy où la protection contre la corrosion est importante à l'intérieur, polyester où la lumière du soleil et les intempéries sont les ennemis, hybrides pour les produits métalliques intérieurs et fluoropolymère pour les produits chimiques agressifs ou les températures élevées.
Comment fonctionne le processus de revêtement en poudre
La séquence est courte, mais chaque étape est impitoyable. Une surface contaminée ou un chemin de terre faible ruinera une application par ailleurs parfaite.
| Scène | Que se passe-t-il | Paramètres typiques |
|---|---|---|
| Prétraitement | Dégraisser, rincer puis phosphater ou sabler le support | 3 à 7 étapes, 50 à 60 °C |
| Soutirage et masquage | Mettre la pièce à la terre et protéger les filetages ou les faces de contact | Points de contact propres, faible résistance |
| Demande | Le pistolet Corona ou Tribo pulvérise de la poudre chargée | 60 à 100 kV, espacement de 15 à 25 cm |
| Guérison | Le four fait fondre, couler et réticule le film | Température du métal de 180 à 200 °C, 10 à 20 min |
| Refroidissement et inspection | Refroidir à l'air libre, puis vérifier l'épaisseur et l'adhérence. | Film sec de 50 à 100 µm |
Pourquoi les frais sont importants
Lorsque la poudre quitte le pistolet, une charge haute tension et faible intensité est appliquée aux particules, qui sont ensuite attirées vers la pièce mise à la terre. Cette attraction électrostatique maintient la poudre en place avant le durcissement et rend la récupération possible : la pulvérisation excessive qui manque la pièce peut être capturée, tamisée et réutilisée, avec des cabines bien gérées récupérant 95 % ou plus de la poudre pulvérisée.
Revêtement en poudre vs peinture liquide
Les deux finitions ne sont pas interchangeables et le choix se résume généralement aux objectifs de volume, de substrat et d’apparence.
- Émissions : la poudre ne contient pas de solvant, donc la production de COV diminue fortement par rapport à la peinture liquide à base de solvant.
- Construction du film : un passage de poudre atteint 50 à 100 µm, alors que les systèmes liquides nécessitent généralement plusieurs couches pour y correspondre.
- Durabilité : Les films de poudre durcis résistent bien aux chocs, à l'abrasion et à l'écaillage, et les systèmes époxy ou hybrides passent de longs tests au brouillard salin lorsque le prétraitement est correct.
- Changement de couleur : le liquide gagne ici - changer de couleur de poudre signifie nettoyer la cabine et les lignes, c'est pourquoi les magasins de poudre regroupent les travaux par couleur.
- Substrats : la poudre a besoin d'une partie conductrice et tolérante à la chaleur ; les plastiques et les assemblages sensibles à la chaleur restent généralement avec des revêtements liquides ou durcis aux UV.
Pourquoi la distribution granulométrique détermine la qualité du revêtement en poudre
Deux poudres peuvent partager la même chimie et se comporter complètement différemment, car la performance réside dans la distribution granulométrique. Trop de fines et la poudre se fluidifie mal, se charge de manière incohérente et forme de la poussière dans la cabine. Trop de particules grossières et le film devient rugueux et pelé d'orange. La plupart des qualités de revêtement en poudre ciblent donc un médiane autour de 30 à 45 µm avec une coupe supérieure proche de 100 µm.
| Fraction | Cible typique | Que se passe-t-il if you miss it |
|---|---|---|
| Amendes | En dessous de 10 µm maintenu bas | Mauvaise fluidisation, poudrage, faible efficacité de transfert |
| Médiane (D50) | 30 à 45 µm | Débit, couverture et douceur du film hors spécifications |
| Grossier | Coupe supérieure proche de 100 µm | Surface rugueuse, durcissement irrégulier, films plus lourds |
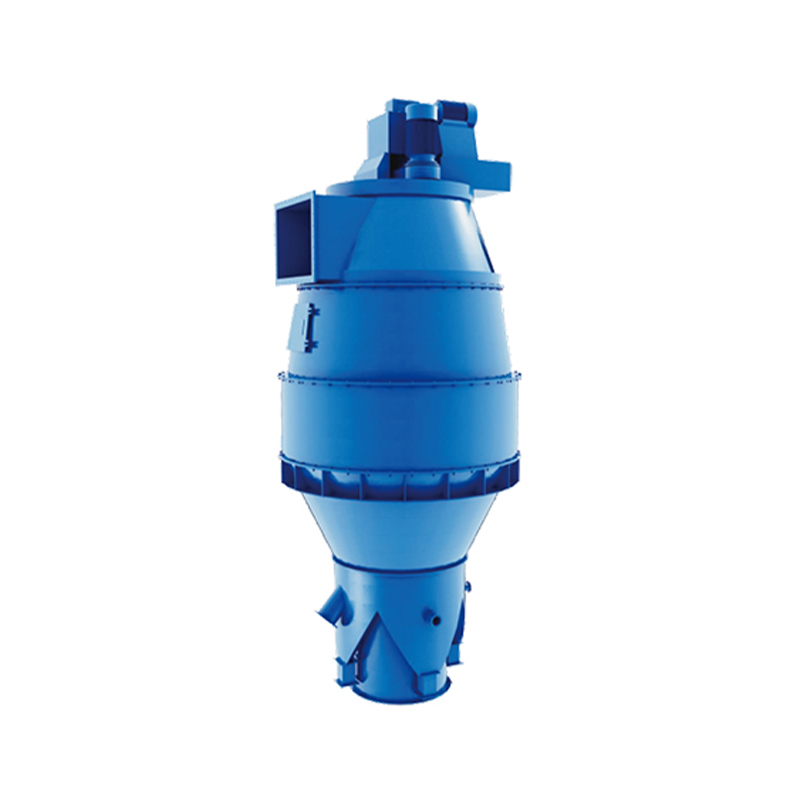
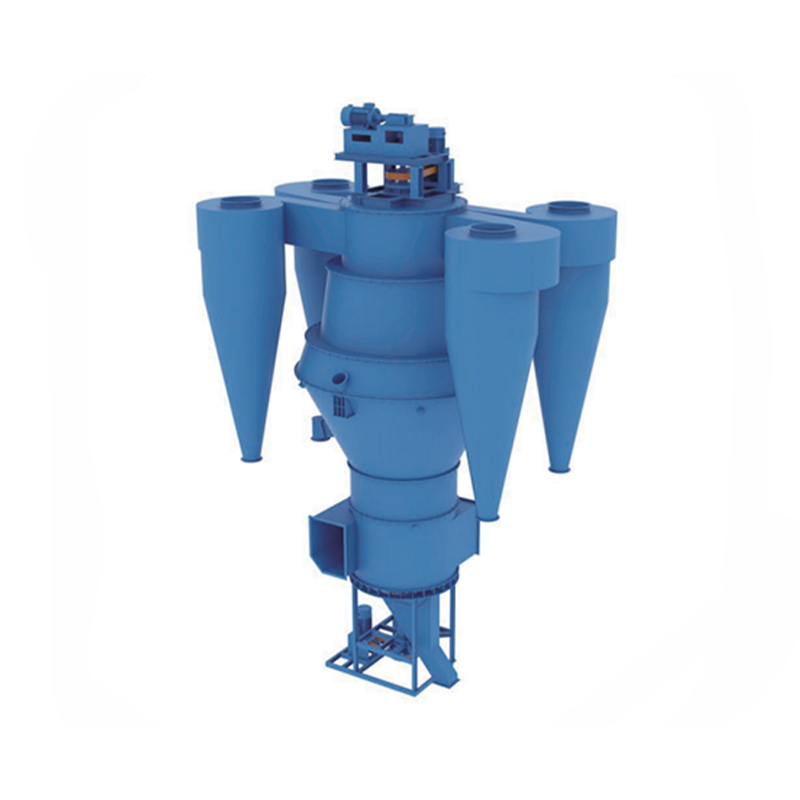
C'est pourquoi la classification, et non le broyage seul, détermine la qualité de la poudre. Un classificateur dynamique de poudre coupe la coupe supérieure et extrait les fines dans le même flux d'air, et le point de coupe peut être ajusté sans arrêter la ligne.
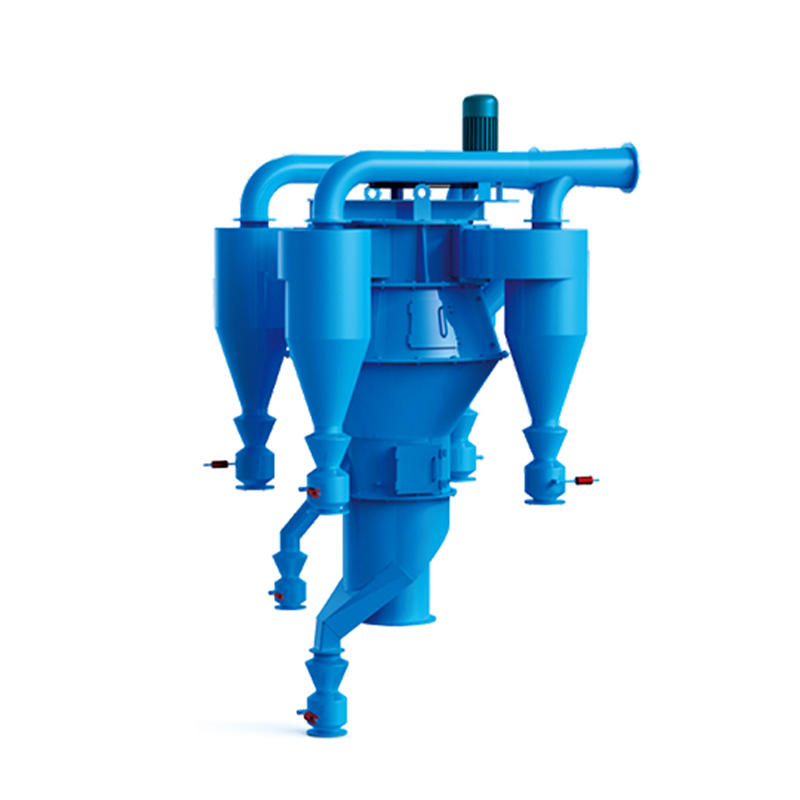 Classificateur de poudre ultrafine série TS-CX Classification ultrafine sèche avec une finesse de maille réglable de 200 à 1 000, adaptée lorsque la qualité de la poudre dépend d'une coupe supérieure précise et de l'élimination des fines lors d'un traitement continu. Voir le produit →
Comment est fabriquée la poudre de revêtement en poudre
Transformer la résine, le pigment et la charge en une poudre pulvérisable est une séquence de mélange, de fusion et de réduction de taille – et les deux dernières étapes déterminent le produit fini.
- Peser et prémélanger les matières premières dans un mélangeur haute intensité.
- Mélangez par fusion dans une extrudeuse à double vis à environ 90-120 °C afin que la résine mouille chaque particule de pigment.
- Refroidissez le fondant sur une bande, puis émiettez-le et écrasez-le en copeaux.
- Broyez et classez les copeaux, souvent dans un seul broyeur de classification à air, pour atteindre la taille de particule cible.
- Tamisage, détection de métaux et conditionnement.
L’étape de broyage est celle où la plupart des usines gagnent ou perdent de l’argent.
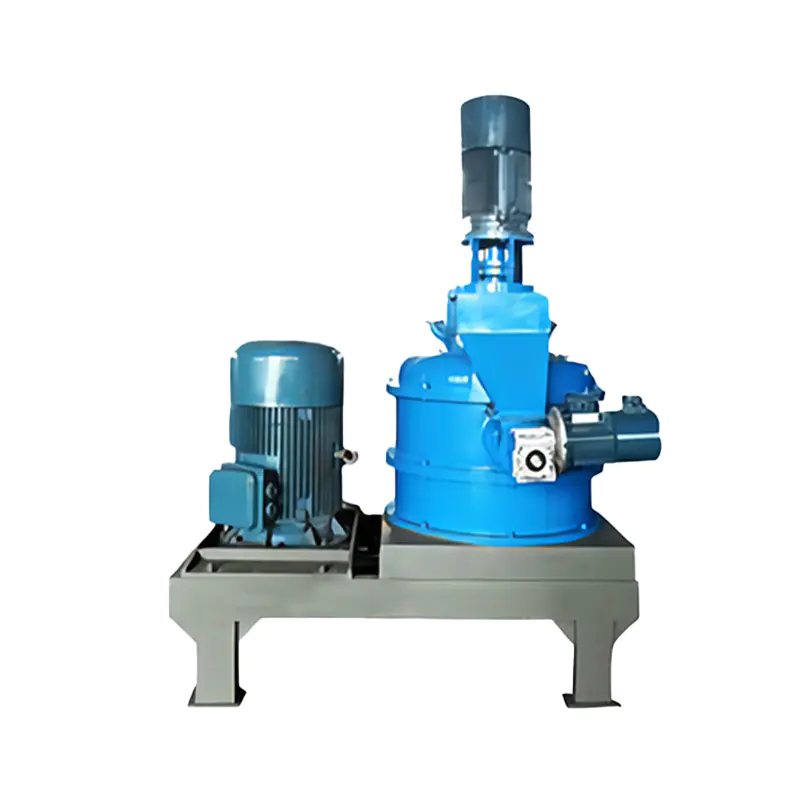 Broyeur de classification à air pour broyage ultrafin Combine le broyage par impact et la classification interne pour contrôler le D50 de 1,5 à 45 μm, aidant ainsi à gérer la chaleur lors du broyage de résine de revêtement en poudre. Voir le produit →
Un broyeur à air classifieur combine le broyage par impact avec une roue de classification interne, de sorte que seules les particules situées en dessous du point de coupe quittent le broyeur tandis que les matériaux surdimensionnés continuent de circuler. La chaleur de broyage est évacuée par le flux d'air, ce qui est important car les résines de revêtement en poudre se ramollissent et s'étalent si le broyeur chauffe.
Particules de revêtement, pas de panneaux
Le même mot apparaît un étage plus tôt dans la chaîne. Le revêtement de particules sèches – souvent appelé modification en poudre – enveloppe chaque particule dans une fine couche d’additif, de pigment ou de matériau fonctionnel sans rien dissoudre.
Dans la production de revêtements en poudre, cela est utilisé pour lier les pigments métalliques afin qu'ils ne se séparent plus de la poudre de base pendant le chargement tribo, et pour enduire à sec les particules hôtes avec de la silice ou de l'alumine à l'échelle nanométrique pour améliorer la fluidité et la stabilité de la charge. Au-delà des revêtements, la même technique améliore la dispersion des charges dans les matériaux cimentaires, chimiques et de batteries.
Les unités basées sur un rotor effectuent le travail avec un cisaillement élevé et un temps de séjour court, ce qui maintient la température sous contrôle. Notre machine de revêtement en poudre et de modification est conçue exactement pour cette tâche, combinant séchage, désintégration et modification de surface en un seul passage.
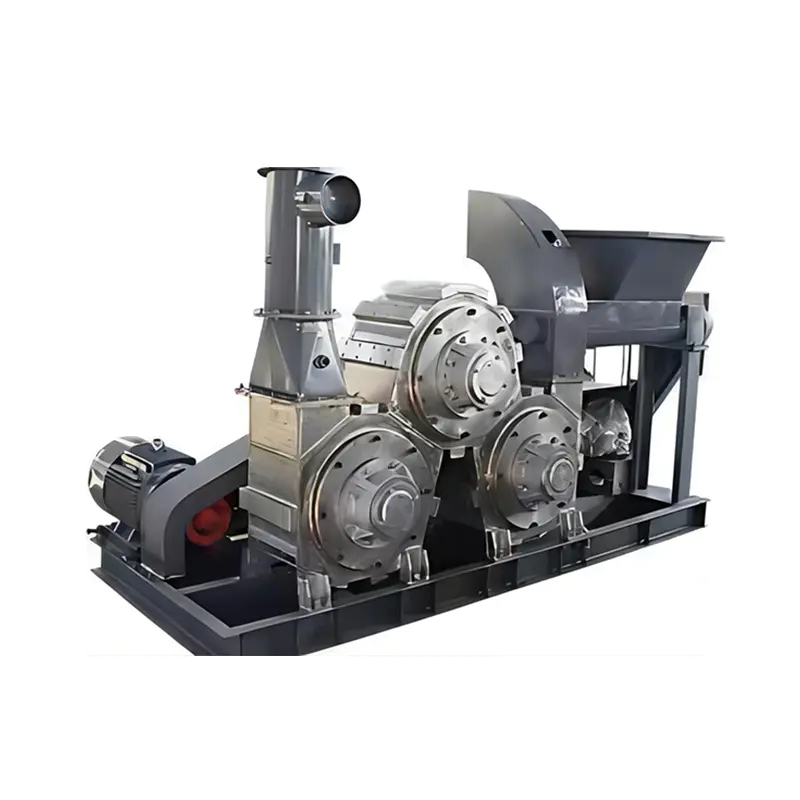 Machine de revêtement et de modification en poudre Combine le séchage, la désintégration et la modification de surface en un seul passage pour les poudres minérales, avec un dosage précis du modificateur et de la chaleur générée par friction. Voir le produit →
Contrôle de la poussière, récupération et hygiène des lignes
Le revêtement en poudre est une activité génératrice de poussière aux deux extrémités de la chaîne. Dans la cabine, les excédents de pulvérisation doivent être capturés et soit récupérés, soit éliminés ; dans l'usine de broyage et de classification, les fractions fines doivent être collectées avant qu'elles n'atteignent le filtre ou le lieu de travail.
Deux règles maintiennent une ligne propre et conforme :
- Séparez la récupération des déchets. Un cyclone renvoie la poudre grossière utilisable dans la trémie, tandis qu'une cartouche ou un filtre à manches traite la fraction fine qui autrement gâcherait la récupération.
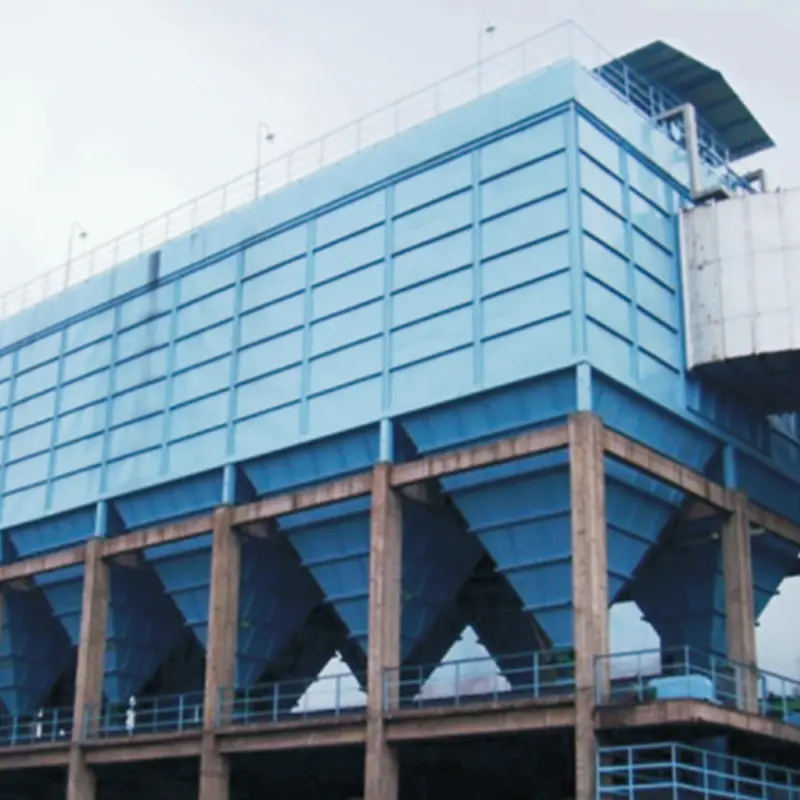
- Dimensionnez le collecteur en fonction de la poussière et non du flux d'air. Les fines du revêtement en poudre sont légères et collantes, de sorte que les collecteurs à sacs à nettoyage pulsé dotés d'une généreuse surface en tissu maintiennent une chute de pression stable bien plus longtemps que les unités sous-dimensionnées.
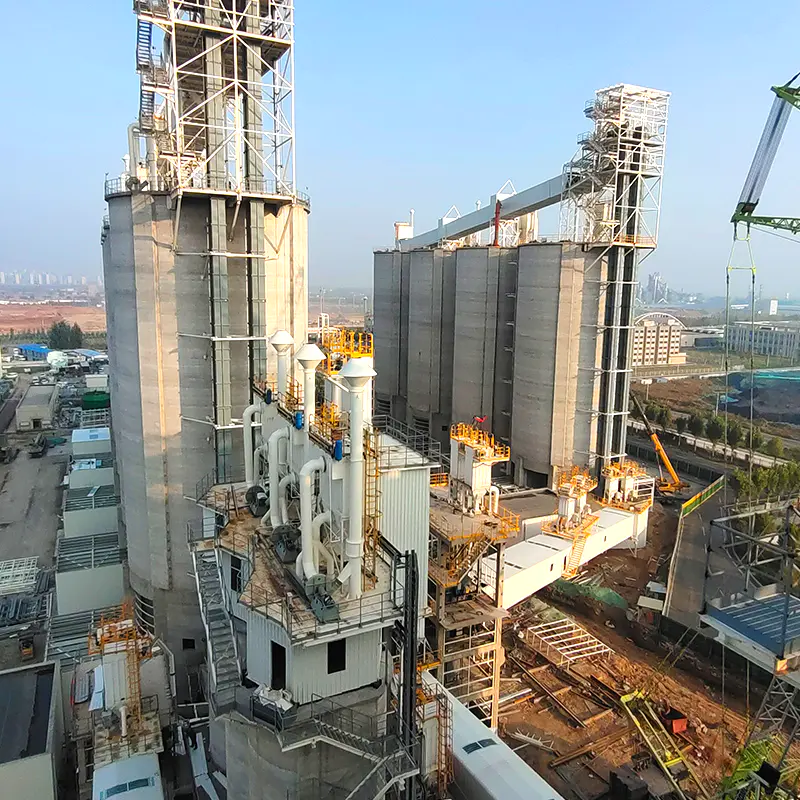
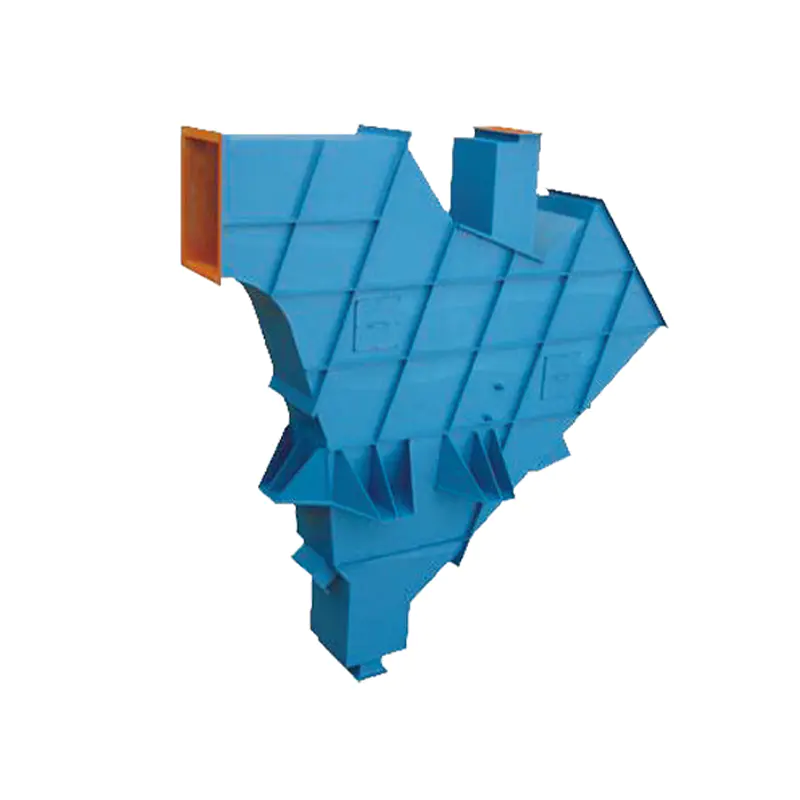
Depuis 2002, notre équipe construit des équipements de broyage, de classification, de séchage et de dépoussiérage pour les industries du ciment, de la chimie, de l'énergie et de l'acier, soutenus par les certifications ISO 9001, ISO 14001 et OHSAS 18001. Les collecteurs à sacs à impulsions tels que les séries LMC/CDMC et les unités à boîte à air spécifiques aux broyeurs à charbon sont des outils standard dans cette boîte à outils.
Points clés à retenir
- Un revêtement en poudre est une finition 100 % solide et sans solvant, appliquée électrostatiquement et durcie au four pour former un film dur.
- L'épaisseur du film se situe généralement entre 50 et 100 µm, et une cabine bien gérée récupère 95 % ou plus de sa surpulvérisation.
- Les performances sont décidées bien avant le pistolet pulvérisateur – par la distribution granulométrique, le broyage et la classification.
- Le revêtement et la modification des particules sèches étendent la même idée à la surface des particules elle-même.
Si vous spécifiez une ligne de broyage, de classification, de séchage ou de dépoussiérage pour la production de poudre, nos ingénieurs peuvent examiner votre matériau et cibler la distribution granulométrique. Envoyez-nous les détails et nous reviendrons avec une configuration réalisable.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588